
Диагностика: снять впускной тракт и наружную часть рециркуляционной заслонки, осмотреть корпус и сопрягаемые поверхности при ярком свете и под лупой; запустить дымогенератор под давлением 20–30 mbar для обнаружения утечек по сварным швам и трещинообразным дефектам в зоне фланца. При появлении кодов P0400–P0404 фиксировать направление утечки и место на корпусе для корректного подбора запасной части.
Технические операции: очистить каналы от нагара ершом и специализированным очистителем для выхлопных систем, промыть соленоид подачи рециркуляции от сажи (при электрическом приводе – демонтировать и промыть контакты), заменить прокладку на металло?композитную, установить новые шпильки/болты при коррозии. Перед окончательной сборкой просушить каналы горячим потоком воздуха и проверить отсутствие механических заусенцев на сопряжениях.
Временные решения допустимы только для экспресс?ремонта: локальная герметизация специализированным высокотемпературным герметиком под нагрузкой не более 1–2 недель до замены узла; герметик не заменяет структурную деталь и не должен применяться при расслоении или множественных разрушениях корпуса. После сборки выполнить адаптацию узла через диагностический сканер и повторный дым?тест.
Рекомендации по замене и запчастям: подбирать усиленный корпус или оригинальный аналог по каталожному номеру двигателя, менять комплект прокладок и крепёж; при установке ориентироваться на заводские моменты затяжки из сервис?бюллетеня и соблюдать последовательность шагов для предотвращения перекоса фланца. Закрыть все коды управления двигателем и провести дорожный тест с мониторингом расхода топлива и показаний датчика давления наддува.
Трещина в клапане EGR на Ford Transit
Немедленно замените повреждённый запорный элемент системы рециркуляции отработавших газов на дизельном микроавтобусе – эксплуатация с дефектом вызывает падение мощности, чёрный/белый дым, повышенный расход топлива и риск повреждения сажевого фильтра.
Диагностика: визуальный осмотр корпуса и прилегающей фланцевой поверхности, дым-тест (генератор дыма подаёт в систему и показывает утечки), вакуумный тест 400–600 mbar для исполнительного узла (удержание вакуума не менее 30 с), проверка сигнала положения через диагностический сканер – ход должен изменяться плавно 0–100% при подаче управляющего сигнала.
Критерии замены vs чистки: однократные нагары и небольшие отложения – чистка с применением карб-клинера и промывка; деформация корпуса, потеря герметичности фланца, заметные механические дефекты или нестабильная работа датчика положения – замена. Прокладку меняйте всегда при снятии узла.
Монтаж: затяжка монтажных болтов 10–12 Н·м; используйте новую прокладку и герметик, если предписан производителем. После установки – сброс кодов ошибок и адаптация исполнительного узла через OBD-сканер, контроль по показаниям живого потока данных (RPM, нагрузка, сигнал положения).
Ориентировочные расходы и сроки ремонта приведены в таблице ниже; точная стоимость зависит от модели силового агрегата и наличия электронного регистратора параметров.
| Симптом | Вероятная причина | Рекомендуемое действие | Время работы | Ориентировочная стоимость (руб.) |
|---|---|---|---|---|
| Чёрный/белый дым | Утечка или закоксованность запорного узла | Дым?тест, чистка или замена узла | 1–2 ч | 1 000–20 000 |
| Падение мощности/троение | Неправильная позиция регулятора, утечка | Проверка положения сканером, замена при дефекте | 1–3 ч | 3 000–25 000 |
| Коды P0401/P0402 и т.п. | Недостаточная/избыточная рециркуляция из?за утечки | Диагностика, промывка, замена прокладки/узла | 1–2 ч | 1 500–18 000 |
| Запах выхлопа в моторном отсеке | Протекание фланца или трещина корпуса | Замена узла, проверка и замена крепёжных элементов | 1–2 ч | 2 000–20 000 |
Для подробных тест?драйвов и сравнений сервисных решений посетите тест драйвы и обзоры автомобилей.
Симптомы трещины в корпусе клапана EGR на Ford Transit
Сделайте проверку дымом и сканером немедленно: используйте дымогенератор совместно с диагностическим сканером, чтобы подтвердить утечку в корпусе регулятора рециркуляции отработавших газов.
Индикатор ‘Check Engine’: появление ошибок, связанных с рециркуляцией ОГ (коды типа P0401, P0402, P0404–P0407) или сопутствующие P0171/P0174 (обеднённая смесь) и P030x (пропуски зажигания) – частый признак дефекта корпуса регулятора.
Неровная работа холостого хода: обороты плавают свыше 100 об/мин, возможны падения ниже 600 об/мин и тряска при остановке двигателя.
Потеря тяги и провалы при разгоне: просадки мощности на диапазоне 1500–2500 об/мин, задержка отклика педали газа, ощущение ‘заедания’ при ускорении.
Дымление и изменения цвета выхлопа: чёрная сажа при нагрузке; при повреждении теплообменника рециркуляции – белый пар и одновременное снижение уровня охлаждающей жидкости.
Видимые следы сажи, масла или коррозии вокруг корпуса: чёрные отложения, влажные масляные пятна или следы выхождения газов в местах соединений и фланцев.
Шумы подсоса воздуха: свист или шипение при работающем двигателе, усиливающиеся при повышении оборотов – указывает на негерметичность корпуса или прилегающих патрубков.
Изменения показаний датчиков впуска: несоответствие между командной и фактической позицией регулятора рециркуляции более 10–15%, скачки показаний MAF/MAP при включении рециркуляции; падение давления во впуске на 5–10 кПа при прогоне теста на герметичность.
Увеличение расхода топлива: рост потребления на 10–25% по сравнению с нормальным при аналогичных условиях движения.
Рекомендуемые оперативные проверки: считывание ошибок и логов в реальном времени, дым-тест для локализации утечки, визуальный осмотр фланцев и прокладок, проверка уровня и цвета антифриза (при подозрении на пробой теплообменника рециркуляции ОГ).
Краткое практическое решение: при подтверждении дефекта корпуса замена блок-узла предпочтительнее времечных ремонтов; до замены можно ограничить эксплуатацию, избегая высоких нагрузок и длительных прогонов.
Как визуально выявить трещину в клапане EGR без демонтажа
Осмотрите наружную поверхность узла рециркуляции отработавших газов при холодном двигателе с ярким фонарём и лупой: ищите тёмные дорожки нагара, локальные потёки масла или охлаждающей жидкости, изменения цвета металла и следы коррозии вокруг фланцев и крепёжных отверстий.
Запустите мотор на холостых оборотах и направьте свет в стыки фланцев, вокруг привода заслонки и патрубков: появление интенсивной копоти или дымки у стыка указывает на нарушение целостности узла.
Используйте гибкий эндоскоп (диаметр 5–8 мм, разрешение ?640?480) через вакуумный штуцер или отверстие датчика для осмотра внутренней поверхности без демонтажа: фиксируйте любые светлые линии, выкрашивания металла, выступы или щели на внутренней кромке заслонки.
Нанесите мыльный раствор или мягкий бесконтактный пеногенератор на стыки при работающем моторе на низких оборотах и наблюдайте за образованием пузырей: локальные пузыри указывают на активную утечку газа через дефект.
При наличии дым-машины введите безвредный дым в впускной тракт и проследите точки выхода дыма снаружи корпуса и фланцев; видимый дым вокруг креплений точно локализует повреждённый участок.
Примените ультразвуковой детектор утечек или механический стетоскоп: высокочастотный свист или усиление шума возле узла при разных оборотах свидетельствует о нарушении герметичности.
Оцените косвенные признаки работы: повышенное накопление сажи на выпускной части, чёрный дым при резком наборе оборотов, нестабильные холостые обороты и запах выхлопных газов в моторном отсеке – все это повод для детального визуального поиска.
Фиксация дефекта для ремонта: сделайте фотографии с линейкой в кадре, запишите режимы работы двигателя при наблюдении (обороты, температура) и точно укажите место по отношению к фланцу или патрубку; эти данные ускорят последующую разборку и ремонт.
Работайте аккуратно: избегайте контакта с вращающимися элементами и раскалёнными поверхностями, используйте защитные перчатки и очки; при сомнениях и при отсутствии инструментов (эндоскоп, дым-машина, ультразвук) поручите диагностику квалифицированному сервису.
Необходимые инструменты и расходные материалы для снятия клапана EGR
Отключите минусовую клемму аккумулятора, дайте агрегату остыть минимум 30 минут и обеспечьте доступ к впускной части и магистралям отработавших газов.
Ручной инструмент: трещотка 1/4′ и 3/8′ с воротками, набор метрических головок 6–19 мм (особенно 8, 10, 13, 15 мм), карданчик и удлинители 100–300 мм; комплект бит Torx (T20–T40) и шестигранников (4, 5, 6 мм); набор отверток (PH2, плоская 6 мм); набор удлинённых тонких головок для труднодоступных креплений.
Специфические приспособления: динамометрический ключ 5–50 Н·м (точность ±4 % в рабочем диапазоне), пассатижи и тонкогубцы для съёма хомутов, щипцы для больших пружинных хомутов, скребок для прокладок с тонким лезвием, ершик или латунная щётка для очищения фланцев, магнитный поддон для болтов.
Расходные материалы для замены и обслуживания: комплект прокладок фланца (1 шт), комплект уплотнительных колец (O-ring) по модели двигателя (1–2 шт), аэрозольный очиститель впуска/карбюратора (400 мл), безводный тормозной очиститель для жёстких отложений (500 мл), неабразивные ветоши, нитриловые перчатки, одноразовые салфетки, ёмкость для слива промывочной жидкости.
Антисептики для резьбы и финишная обработка: медная паста или антисиз для шпилек; фиксатор резьбы средней прочности (эквивалент Loctite 243) для болтов с резьбой в массе; герметик термостойкий, если конструкция допускает его применение. Запасные болты/шпильки и шайбы – 2–4 шт на случай повреждения резьбы.
Защитное снаряжение и доп. аксессуары: защитные очки, респиратор для работы с аэрозолями, лампа-голова или переносной светильник с магнитом, домкрат и опоры/подставки при необходимости съёма узла снизу, набор маркеров или малярной ленты для пометки труб и соединений.
Крутящие моменты и советы по затяжке: стандартные болты фланца M6 – 8–12 Н·м; шпильки M8 – 20–25 Н·м. Затягивать в последовательности, равномерно распределяя момент (крест-образно для 4 болтов). Перед сборкой смазать резьбу тонким слоем антисиза и при необходимости применить фиксатор средней прочности, дать ему схватиться по инструкции производителя.
| Инструмент / расходник | Размер / параметр | Кол-во | Примечание |
|---|---|---|---|
| Динамометрический ключ | 5–50 Н·м | 1 | Точный контроль момента затяжки |
| Набор головок | 6–19 мм | 1 набор | включая 8,10,13 мм |
| Биты Torx / HEX | T20–T40; 4–6 мм | 1 набор | частые типы креплений |
| Трещотка, кардан, удлинители | 1/4′, 3/8′ | по комплекту | для труднодоступных болтов |
| Комплект прокладок и O-ring | по модели двигателя | 1 комплект | замена обязательна при снятии |
| Очиститель впуска / карбюратора | 400–500 мл (аэрозоль) | 1–2 | убирает нагар и отложения |
| Антисиз / медная паста | тюбик 10–30 г | 1 | защищает резьбу от прикипания |
| Фиксатор резьбы | средней прочности | 1 тюбик | для болтов в вибронагруженных местах |
| Защита и расходники | перчатки, очки, ветошь | несколько штук | безопасность и чистота работы |
Пошаговый план безопасного демонтажа клапана EGR на Ford Transit
Необходимые инструменты и средства: набор головок и трещотка 8–19 мм, Torx T25/T30, комплект шестигранников, динамометрический ключ, пассатижи, съёмник хомутов, ветошь без ворса, защитные перчатки, очки, респиратор P2/P3, очиститель для нагара из систем рециркуляции, запасные прокладки и новые болты/шайбы при необходимости, сканер OBD.
1. Охлаждение: двигатель должен быть холодным – минимум 2 часа после остановки. Работать на горячем агрегате запрещено.
2. Доступ: снимите воздушный фильтр и воздуховоды, мешающие доступу к рециркуляционному узлу; отпустите хомуты кронштейнов и отведите шланги в сторону, помечая их маркерами для обратной сборки.
3. Электрика: отсоедините электрический разъём управляющего датчика/актуатора, зафиксируйте фиксаторы пластиковых клипс и снимите разъём, не тянув за провода.
4. Вакуум/трубопроводы: снимите все вакуумные и вакуумоподобные трубки; пометьте и запишите расположение, чтобы вернуть на прежнее место. Закройте открытые магистрали чистой ветошью.
5. Ослабление креплений: аккуратно выкрутите болты крепления узла. Чаще всего используются болты M6–M10; ориентировочные моменты затяжки при обратной сборке – M6: 8–10 Н·м, M8: 20–25 Н·м, M10: 35–50 Н·м. Снимайте болты по диагонали, удерживая деталь, чтобы она не упала.
7. Удаление: извлеките узел ровно, не крутя и не рывками. В местах соединения может быть зафиксирован нагар – при необходимости используйте пластмассовую стамеску или щётку по металлу, избегая повреждения фланцев.
8. Очистка прилегающих поверхностей: очистите посадочные поверхности от сажи и остатков прокладки специальным средством; не используйте абразивные материалы, которые приведут к деформации фланцев. Протрите поверхности бензо- и безворсовой ветошью.
9. Осмотр и замена прокладки: замените старую прокладку на новую; при повреждении резьбы используйте соответствующие вставки или ремонтные комплекты. Не применяйте герметики на рабочей поверхности, если это не рекомендуется производителем – лучше использовать заводскую прокладку с ровной поверхностью.
10. Обратная сборка: устанавливайте узел в обратной последовательности. Болты затягивайте крест-накрест малыми шагами с указанными моментами. Подключите трубки и разъёмы согласно меткам.
11. Проверка электроники и протечек: подключите аккумулятор, запустите двигатель на холостых оборотах, проверьте отсутствие подсосов воздуха и вытекшей жидкости вокруг соединений. Просканируйте систему сканером OBD и очистите имеющиеся коды ошибок.
12. Контрольная поездка: выполните короткое испытание под нагрузкой и при смене оборотов, повторно проверьте соединения на герметичность и отсутствие дымности. При появлении ошибок повторно считывайте коды и проверяйте контакты.
Меры предосторожности при работе с нагаром и чистящими средствами: работать в проветриваемом помещении, использовать перчатки и респиратор; собранные ветоши хранить в металлической ёмкости с крышкой и утилизировать согласно правилам утилизации химических отходов.
Проверка герметичности клапана EGR: методы и применяемое оборудование
Проверяйте герметичность регулятора рециркуляции ОГ в следующем порядке: статический тест под вакуумом/давлением, дымовый контроль и электронная диагностика с контролем управляющих сигналов.
Оборудование: диагностический сканер с функцией принудительного управления (OBD?II, поддержка управления исполнительными механизмами), ручной вакуумный насос с манометром 0–100 kPa, дымогенератор (smoke machine) с рабочим давлением 0,05–0,15 bar, точный манометр или дифференциальный датчик 0–50 kPa, мультиметр, лабораторный источник питания 0–14 V с ограничением тока, осциллограф (опционально), мыльный раствор для предварительной локализации утечек и набор прокладок/герметиков по допуску.
Статическая проверка (диафрагменный регулятор): подключите вакуумный насос; создайте вакуум ?60…?80 kPa; удерживайте 30 с. Признак брака – падение вакуума более 10–15 kPa за 30 с. Для элементов, рассчитанных на давление, подавайте 0,05–0,15 bar и следите за падением давления аналогично.
Дымовой тест: подключите дымогенератор к впускному патрубку или напрямую к патрубке регулятора через адаптер; задайте 0,05–0,12 bar. Визуально локализуйте выход дыма. Для скрытых утечек используйте UV?краситель в дыме или мыльный раствор; крупные течи видны в несколько секунд при таком давлении.
Электронная проверка: через сканер инициируйте команды открытия/закрытия, контролируя показания датчика положения (если есть) и цементирование управляющего сигнала (ШИМ/напряжение). Измерьте сопротивление обмоток мультиметром и сравните с сервисными данными; типовые значения для исполнительных моторов диапазона 5–50 Ом – ориентир, не замена мануала. При отсутствии соответствия используйте источник питания для подачи ступенчатого напряжения и фиксируйте перемещения приводного элемента.
Контроль протока и перепада давления: установите дифференциальный датчик между впуском и выпуском регулятора; при командном положении «частично открыт» ожидайте изменение ?P, сопоставимое с эталонной кривой из мануала либо с эталоном рабочего узла. Отсутствие изменения ?P при команде на открытие указывает на механическое или электрическое нарушение герметичности/привода.
Быстрая домашняя проверка: при снятом узле подайте ручным насосом вакуум или лёгкое давление 0,05 bar и нанесите мыльный раствор по периметру – пузыри укажут на место. Не превышайте рекомендованное давление, чтобы не деформировать седла.
Критерии допустимости: удержание вакуума ?60…?80 kPa с потерей ?10–15 kPa за 30 с; отсутствие видимого дыма/мыльных пузырей при 0,05–0,12 bar; соответствие управляющих сигналов штатным параметрам при принудительном управлении. При несоответствии заменяйте узел или проводите восстановление седла/уплотнений.
Технические рекомендации при монтаже: применяйте новые прокладки, предварительно очищайте контактные поверхности от нагара до зеркального состояния (макс. остаток нагара 0–1,5 мм по толщине – при большем слое требуется механическая очистка), затягивайте крепёж по моменту: болты M6 ? 8–12 Н·м, M8 ? 20–30 Н·м либо по значениям из сервисного мануала конкретного двигателя. Работайте при остуженном агрегате, используйте защиту глаз и перчатки.
Документируйте результаты: снимайте показания манометра и протоколы принудительного управления сканера, фиксируйте визуальные места утечек – это ускорит принятие решения о ремонте или замене и позволит избежать повторных диагностик.
Диагностика по кодам ошибок: какие ошибки указывают на трещину EGR
Рекомендация: при появлении кодов P0400–P0408, P14xx, а также P0171/P0174 и кодов по недодуву наддува – в первую очередь проверить герметичность узла рециркуляции отработавших газов и прилегающих трубопроводов (включая охладитель и прокладки) с помощью дым?теста и манометрии.
-
P0400 – Exhaust Gas Recirculation Flow Malfunction
- Смысл: общий сбой потока рециркуляции ОГ.
- Проверки: сканер – наличие прошлых/текущих PIDs, freeze frame; визуальный осмотр корпуса и фланцев на следы сажи/масляных подтеков; дым?тест при 1–2 psi (?0.07–0.14 бар).
-
P0401 – Flow Insufficient Detected
- Смысл: зафиксирован недостаточный поток.
- Причины: забитая магистраль, закоксованный вентиль или подсос воздуха по трещине/негерметичной прокладке, привод не открывается.
- Рекомендации: проверить соответствие команды привода и фактической позиции (PID: command vs actual) – допустимое расхождение ±10%; при вакуумном приводе создать 15–20 inHg (?508–677 mbar) и наблюдать реакцию ХХ (падение 50–150 об/мин при открытии).
-
P0402 – Flow Excessive Detected
- Смысл: зафиксирован избыточный поток рециркуляции.
- Причины: неконтролируемая утечка в корпусе или трубах, сорванная прокладка, механическое повреждение корпуса/каналов.
- Действия: дым?тест по впуску и по патрубкам рециркуляции; временная изоляция магистрали (заглушка) для проверки исчезновения кода.
-
P0403–P0404 – Circuit / Range/Performance
- Смысл: электрические/показательные отклонения управления/диапазона.
- Проверки: целостность проводки, сопротивления на соленоиде/двигателе привода, проверка сигнала датчика положения (если есть).
-
P0405–P0408 – Sensor Circuit Low/High
- Смысл: проблемы с датчиком положения/контроля потока.
- Проверки: снять показания датчика в покое и при открытии; короткое замыкание на массу/питание; осмотр на физические повреждения корпуса и проводов.
-
P14xx (производитель?специфичные)
- Смысл: конкретные коды производителя по рециркуляции ОГ (например, ошибки по производительности или превышению/недостатку потока).
- Рекомендации: искать сопутствующие коды по подсосу воздуха и по температуре ОГ; при совпадении с кодами P0401/P0402 – приоритетная проверка на физические повреждения корпуса/патрубков.
-
P0171 / P0174 – System Too Lean (Bank 1 / Bank 2)
- Смысл: смесь слишком бедная – возможен подсос воздуха после датчика массового расхода.
- Причины: трещина или негерметичность в магистрали рециркуляции/впускном тракте, повреждение прокладки между впуском и узлом рециркуляции.
- Проверки: дым?тест по впуску, мониторинг MAF и MAP PID; если при заглушении магистрали бедность уходит – причина в утечке.
-
Коды недодува турбины (например, P0299) и смежные
- Смысл: потеря давления наддува может быть вызвана утечкой в магистрали рециркуляции или повреждением охладителя.
- Проверки: давление наддува на холостых и под нагрузкой; тест на герметичность трубопроводов и охладителя СОГ (smoke + манометрия).
Алгоритм проверки при кодах, указывающих на возможное физическое повреждение:
- Считать все коды и freeze frame; записать PIDs (команда/факт по положению вентиля, MAF, MAP, O2, температуры ОГ).
- Очистить коды и воспроизвести проблему; фиксировать поведение при нагрузке и на холостом ходу.
- Выполнить дым?тест на 1–2 psi (?0.07–0.14 бар) по впуску и магистрали рециркуляции; отмечать места выхода дыма и тосольные следы.
- Командовать вентиль через сканер (если электронный) или подать вакуум 15–20 inHg (?508–677 mbar) для проверки механики; сравнить команду и показания датчика позиции (допуск ±10%).
- При подозрении на повреждение корпуса/охладителя – снять узел и выполнить визуальную инспекцию и испытание под давлением 1–2 psi; заменить прокладки и уплотнения при обнаружении следов сажи/нагара или коррозии.
- После ремонта очистить коды и провести дорожную проверку с мониторингом PID: коды P0400–P0408 и бедности должны исчезнуть, отклонения позиции – в пределах допустимого.
Дополнительные указания:
- Фиксируйте freeze frame – оно показывает обороты, температуру и режим работы при возникновении ошибки и ускоряет локализацию дефекта.
- Если при дым?тесте утечки не обнаружены, проверяйте прокладки и резиновые патрубки – микроповреждения видны не всегда, но дают характерные подсосы воздуха и коды бедности.
- Замена электропривода или датчика положения не поможет при нарушении корпуса или трещине в трубопроводе – сначала исключить механические дефекты.
Временные ремонтные решения при трещине: герметики, прокладки, холодная сварка
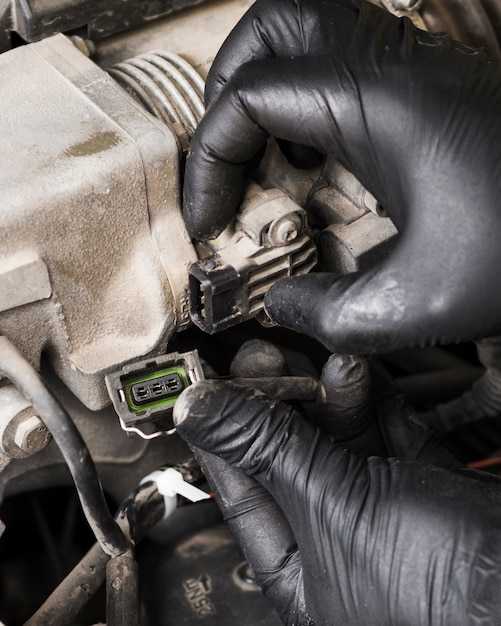
Немедленно остановите эксплуатацию и прикиньте временный ремонт в виде высокотемпературного герметика, металлической прокладки или двухкомпонентного «холодного» сплава – выбор зависит от размера повреждения и стороны установки регулятора рециркуляции ОГ.
- Высокотемпературные герметики (RTV/фланцевые):
- Подходят для швов до 1–2 мм и для участков с температурой до 250–300 °C; бренды: Permatex High Temp, Loctite high-temp RTV – ориентируйтесь на маркировку «exhaust manifold/engine high temp».
- Подготовка: очистить бензо- и сажевую пленку растворителем (brake cleaner), высушить, шлифануть мелкой шкуркой (P120–P220) до матовости.
- Нанесение: тонкий континуальный валик 2–3 мм по краю сопряжения, собрать соединение без перекосов; удалить излишки до отверждения.
- Время образования пленки: 10–30 минут; частичное схватывание 1–3 часа; полное отверждение 12–24 часа (в холодных условиях – дольше).
- Ограничения: не допускать попадания герметика в рабочие каналы регулятора или на подвижные поверхности; не годится для крупных дефектов или для мест с сильной вибрацией без армирования.
- Прокладки и шайбы (металлические/композитные):
- Лучший временный вариант для плоских фланцев – медная или композитная прокладка толщиной 0,5–1,5 мм; при отсутствии штатной прокладки можно вырезать прокладку из медной фольги или мягкой стальной пластины.
- Комбинация: наносите тонкий слой герметика по обе стороны прокладки для повышения уплотнения.
- Затяжка: болты затягивайте крест-накрест, контролируемый момент – ориентировочно 8–15 Н·м; точное значение уточняйте по сервис-мануалу.
- Преимущества: минимальный риск попадания масс в каналы, простота демонтажа; недостаток – не исправляет отверстия и крупные нарушенные участки поверхности.
- Холодная сварка / металлические эпоксиды (двухкомпонентные):
- Используйте составы типа J-B Weld, Loctite Metal/Steel, Permatex Steel Weld для реставрации корпуса из чугуна/стали; подходят для заполнения дефектов от ~1 мм до 10 мм при условии правильной подготовки.
- Подготовка поверхности: обезжирить, механически рыхлить (насечка), очистить от окалины и сажи; температура поверхности перед нанесением >5 °C.
- Нанесение: наносите слоями по 1–3 мм, давая каждому слою схватиться; итоговая толщина не должна блокировать проходы или подвижные детали.
- Время схватывания: начальная фиксация 4–6 часов, полное отверждение 12–24 часа (зависит от состава и температуры). Температурная стойкость после полного отверждения обычно 200–300 °C; проверьте техническую карточку продукта.
- Ограничения: при высокой контактной температуре или сильной циклической нагрузке срок жизни ограничен; не применять как постоянный ремонт для тонкостенных алюминиевых деталей без специализированных составов.
Пошаговая универсальная инструкция перед применением любого временного метода:
- Отключите питание двигателя и охладите агрегат до безопасной температуры.
- Снимите регулятор рециркуляции ОГ/соответствующий узел, чтобы не допустить попадания состава внутрь каналов.
- Механически очистите место дефекта: проволочной щеткой, шлифовкой, затем обезжирьте растворителем.
- Выберите метод по размеру повреждения: герметик до 2 мм, прокладка для деформаций фланца, холодная сварка для заполнения 2–10 мм.
- Соберите узел и затяните болты по схеме крест-накрест с рекомендованным моментом (проверьте мануал или ориентируйтесь 8–15 Н·м как временный ориентир).
- Дайте полному отверждению согласно инструкции продукта; при необходимости проведите прогрев (кратковременный, контролируемый) для ускорения полимеризации.
- Проверьте герметичность под нагрузкой: визуальный осмотр, тест дымом или индикатором давления, контроль на появление кодов ошибки ЭБУ.
Ограничения и сроки службы:
- Ожидаемый временный ресурс: от нескольких десятков до нескольких сотен моточасов в зависимости от способа, места установки и условий эксплуатации; при сильном нагреве и вибрации срок может составлять недели.
- Ни один из указанных методов не заменяет капитальный ремонт или замену элемента – планируйте полноценную замену в кратчайшие сроки.
Меры предосторожности:
- Не допускайте попадания герметиков или эпоксидов внутрь каналов рециркуляции или на подвижные уплотнения.
- Используйте средства индивидуальной защиты (перчатки, защитные очки, вытяжку при работе с растворителями).
- После временного ремонта следите за изменением режима работы двигателя, появлением запахов гари, повышенным дымлением или ошибками в блоке управления – при появлении симптомов остановите эксплуатацию и произведите замену узла.
Сварка и ремонт алюминиевого корпуса клапана EGR: особенности и риски
При обнаружении дефекта ремонт целесообразно выполнять методом TIG (GTAW) с присадочным материалом Al?Si (ER4043) для литых сплавов или Al?Mg (ER5356) для деформируемых сплавов; для тонкостенных участков – пульсирующий режим для минимизации тепловложений.
Подготовка поверхности: удалить нагары и масляные следы обезжиривателем на основе ацетона, зачистить щёткой из нержавеющей стали и фрезерной/шлифовальной обработкой канал дефекта до V?образного желоба с углом ~60°; на концах сделать стоп?отверстия O1,5–2,5 мм для предотвращения распространения излома.
Параметры сварки: защитный газ аргон 99.99%, расход 12–18 л/мин; электроды: циркониевые/лантановые 2.4–3.2 мм; режим AC для снятия оксидной плёнки, частота 60–120 Гц. Ток – ориентировочно 40–120 А в зависимости от толщины стенки; для стенки <3 мм использовать пульсацию с базовым током 30–50 А и пиковым 80–100 А, частота 50–120 Гц.
Присадочные материалы и диаметр прутка: ER4043 (AlSi5) 1.6–2.4 мм – для литых алюминиевых сплавов с высоким содержанием кремния; ER5356 (AlMg5) 1.6–2.4 мм – для деформируемых сплавов или там, где требуется повышенная коррозионная стойкость. Подбор по маркировке корпуса: при сомнении – анализ образца или консультация по составу сплава.
Контроль тепла: предварительный подогрев корпуса до 120–150 °C для уменьшения градиента температур при литьевых изделиях; локальное тепловыделение контролировать медленным охлаждением в песчаной подушке или под изоляцией, резкое охлаждение водой запрещено.
Защита прилегающих элементов: демонтировать датчики, актуаторы и прокладки; если снять нельзя – применять теплоотводы (медные пластины), изолирующие прокладки и низкотемпературные термостойкие кожухи; не допускать нагрева соединительных резьб выше 250 °C.
Методы усиления ремонта: наложение заплатки из того же алюминиевого сплава с развальцовкой краёв и точечной приваркой, применение внутренней втулки там, где критична герметичность седла, или установка внешней скобы?хомутa для распределения нагрузки по большей площади.
Вероятные дефекты после сварки: пористость из?за водорода (источник – влага и органика), окисные вкладыши из?за недостаточной очистки, непровары при малом тепле, горячие трещины в Al?Si сплавах при неподходящем присадочном металле; каждый дефект уменьшает усталостную и термостойкую надёжность корпуса.
Антикоррозионные и механические мероприятия: использовать нержавеющие крепежные элементы или латунные втулки, изолирующие шайбы между алюминием и сталью; резьбовые соединения герметизировать высокотемпературным герметиком, рассчитанным на рабочие температуры узла.
Проверка качества: визуальный контроль и неразрушающий контроль (проникающие дефектоскопы) сразу после остывания; испытание давлением 1,0–1,5 бар с выдержкой 5–10 минут и контроль мыльным раствором; функциональная проверка привода/мембраны при рабочем давлении и диагностика ЭБУ на наличие кодов.
Ограничения и риск отказа: восстановленная зона редко